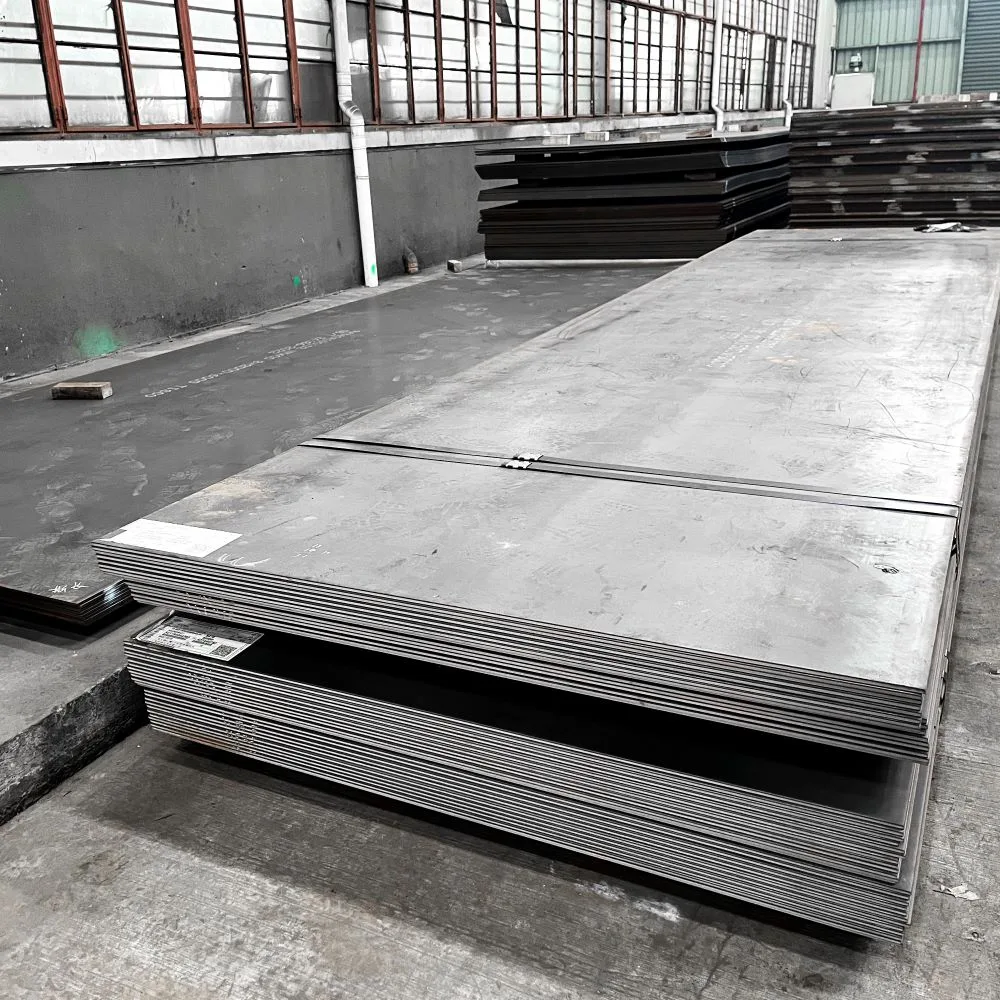
Introduction of the main products
Una variedad de grados disponibles
Hay un total de 9 grados disponibles: la serie básica con 2 grados de dureza, la serie de aleaciones con 4 grados y la serie de soldadura fácil con 3 grados, que proporcionan una línea de productos completa que puede satisfacer una amplia gama de aplicaciones.
Basic series
Esta serie se compone de calidades producidas con el énfasis principal en sus niveles de dureza, ya que la composición química es básicamente simple y la adición de otros elementos de aleación es restringida.
Serie Alloy
Esta serie contiene elementos de aleación en cantidades mayores que la serie básica. Tanto la dureza prescrita como la tenacidad a bajas temperaturas están garantizadas.
Serie Easy Welding
Esta serie contiene contenidos restringidos de carbono y elementos de aleación. El valor del CEV es inferior al de la serie estándar y la serie de aleaciones, que son buenas para soldar
Grado y especificaciones
| Grade | Thickness, mm | Width, mm | Length, mm |
|---|---|---|---|
| B-HARD360A/B (Basic type) | 6-90 | 1300-4200 | 6000-25000 |
| B-HARD360C/D/E (Alloy type) | 6-80 | 1300-4200 | 6000-25000 |
| B-HARD360CFA/B/C/D/E (Easy welding) | 6-20 | 1300-4200 | 6000-25000 |
| B-HARD400A/B (Basic type) | 6-90 | 1300-4200 | 6000-25000 |
| B-HARD400C/D/E (Alloy type) | 6-80 | 1300-4200 | 6000-25000 |
| B-HARD400CFA/B/C/D/E (Easy welding) | 6-20 | 1300-4200 | 6000-25000 |
| B-HARD450A/B/C/D/E (Alloy type) | 6-75 | 1300-4200 | 6000-25000 |
| B-HARD450CFA/B/C/D/E (Easy welding) | 6-20 | 1300-4200 | 6000-25000 |
| B-HARD500A/B/C/D/E (Alloy type) | 6-75 | 1300-4200 | 6000-25000 |
Chemistry composition
| Grade | C | Si | Mn | P | S | Al | Nb | V | Ti | Mo |
|---|---|---|---|---|---|---|---|---|---|---|
| BS600MC, BS600MCK2, BS600MCJ4, BS600MCK4 | 0.12 | 0.5 | 1.9 | 0.02 | 0.01 | 0.015 | 0.09 | 0.2 | 0.22 | 0.5 |
| BS650MC, BS650MCK2, BS650MCJ4, BS650MCK4 | 0.12 | 0.5 | 2 | 0.02 | 0.01 | 0.015 | 0.09 | 0.2 | 0.22 | 0.5 |
| BS700MC, BS700MCK2, BS700MCJ4, BS700MCK4 | 0.12 | 0.5 | 2.1 | 0.025 | 0.01 | 0.015 | 0.09 | 0.2 | 0.22 | 0.5 |
Propiedades mecánicas
| Grade | Yield Strength MPa | Tensile Strength MPa | Elongation A | Bending Test D - Inner Bending Radius, a - Thickness | Impact Strength Charpy V 20 J |
|---|---|---|---|---|---|
| BS1100 D | ≥1100 | ≥1150 | ≥8 | 90°, D=5a | 40J/-20°C |
| BS1100 E | ≥1100 | ≥1150 | ≥8 | 90°, D=5a | 27J/-40°C |
Property resistant to wear
Método de procesamiento
Methods of corte
B-HARD se puede cortar muy bien con métodos de corte en frío y térmico. Los métodos en frío son el corte por chorro de agua abrasivo, el cizallamiento, el serrado o el rectificado abrasivo, mientras que los métodos térmicos son el corte con oxicombustible, plasma y láser.
| Método de corte | Velocidad de corte | Ranura | Zona afectada por el calor (HAZ) | Tolerancia dimensional |
|---|---|---|---|---|
| Abrasive water-jet cutting | 8-150 mm / min | 1-3 mm | 0 mm | ± 0.2 mm |
| Laser cutting | 600-2200 mm / min | < 1 mm | 0.4-3 mm | ± 0.2 mm |
| Plasma cutting | 1200-6000 mm / min | 2-4 mm | 2-5 mm | ± 1.0 mm |
| Gas cutting | 150-700 mm / min | 2-5 mm | 4-10 mm | ± 2.0 mm |
Cizallamento
Ten en cuenta que nuestras sugerencias de configuración son solo recomendaciones generales. En la práctica, la elección depende de la estabilidad de la máquina y del estado de las cuchillas.
Cuchillas: Las cuchillas deben ser duras y afiladas, con bordes ligeramente redondeados.
Liquidación: Este es el parámetro más importante para lograr buenos resultados. La holgura entre las cuchillas móviles y estacionarias debe aumentar al aumentar la resistencia a la tracción. Una holgura incorrecta provocará que las superficies se cizallen mal y puede provocar grietas cuando la placa se suelde o doble posteriormente.
Inclinación angular: Cuanto mayor sea el ángulo de inclinación, menor será la fuerza de corte, aunque será mayor el riesgo de que la placa se deslice lateralmente o de que la pieza de placa que se ha cortado se deforme (tuerza). Como regla general, el ángulo de inclinación debe aumentarse al cortar una placa de alta resistencia.
Fuerza de cizallamiento: Para un ángulo de inclinación determinado, la fuerza de corte aumenta linealmente al aumentar la resistencia de la placa.
Oxifuels reductioner
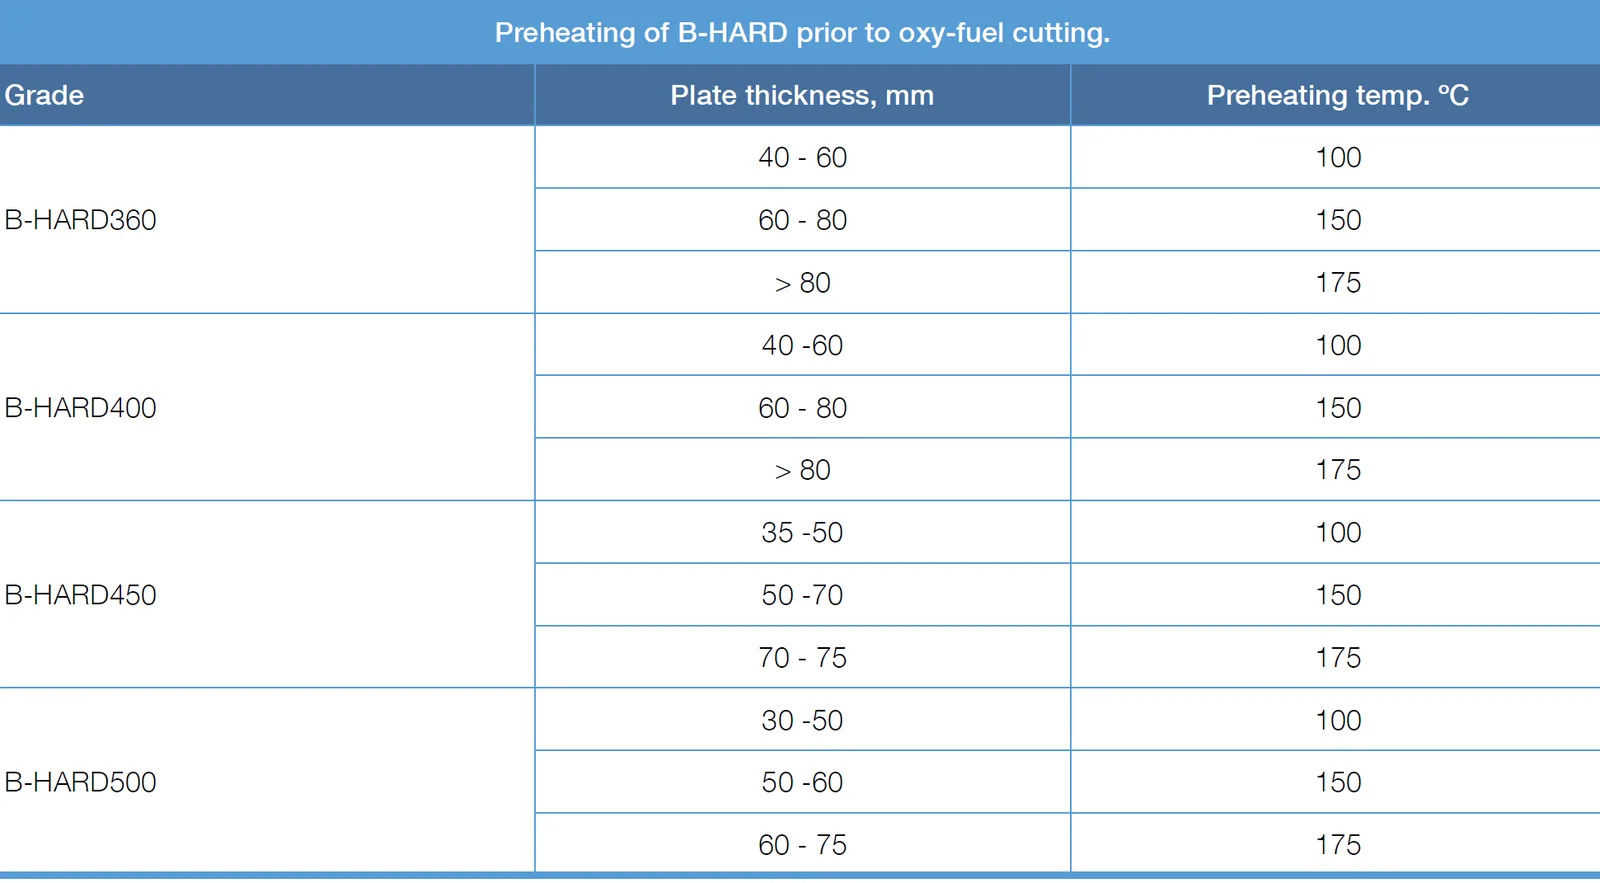
Precalentamiento
El precalentamiento antes del corte es la mejor manera de eliminar el riesgo de que se agrieten los bordes cortados. El precalentamiento se aplica con mayor frecuencia antes del corte con combustible oxigenado. La temperatura del precalentamiento depende de la calidad del acero y del grosor de la placa.
Corte por plasma
| Espesor | Corriente | Anillo de vórtice | PG2 (presión: bar) | WG (presión: bar) | Voltaje (V) | Velocidad de corte (mm/min) | |
|---|---|---|---|---|---|---|---|
| Gas de corte (O2) | Aire comprimido | Nitrógeno | |||||
| 300A | V4345 | 7.4 | 2.5 | 128 | 5000 | ||
| 10 | 300A | V4345 | 7.4 | 2.5 | 125 | 4100 | |
| 12 | 300A | V4345 | 7.2 | 1.5 | 128 | 3800 | |
| 15 | 300A | V4345 | 7.2 | 1.5 | 132 | 3200 | |
| 20 | 300A | V4345 | 7.2 | 2.5 | 140 | 2000 | |
| 25 | 300A | V4345 | 7.4 | 2.5 | 143 | 1500 | |
| 30 | 300A | V4345 | 6.8 | 2.5 | 145 | 1200 | |
| 40 | 300A | V4345 | 7.2 | 1.5 | 153 | 700 | |
| 50 | 300A | V4345 | 5.7 | 2.2 | 157 | 450 | |
| 60 | 300A | V4345 | 5.7 | 2.2 | 166 | 270 | |
| 75 | 300A | V4345 | 5.7 | 2.2 | 187 | ||
Flexión
Los resultados del doblado dependen de una serie de factores que hemos agrupado aquí en tres epígrafes: la placa, las herramientas y el procedimiento.
| Grado | Espesor, mm | En ángulo recto (R) | En ángulo recto (W) |
|---|---|---|---|
| B-HARD360 | t<8 | R≥2.5t | W≥8.5t |
| t=8-<20 | R≥3t | W≥10t | |
| t≥20 | R≥4.5t | W≥12t | |
| B-HARD400 | t<8 | R≥2.5t | W≥8.5t |
| t=8-<20 | R≥3t | W≥10t | |
| t≥20 | R≥4.5t | W≥12t | |
| B-HARD450 | t<8 | R≥3.5t | W≥10t |
| t=8-<20 | R≥4t | W≥10t | |
| t≥20 | R≥5t | W≥12t | |
| B-HARD500 | t<8 | R≥4t | W≥10t |
| t=8-<20 | R≥5t | W≥12t | |
| t≥20 | R≥7t | W≥16t |
Soldadura
| Grado | CEV (%) | Método de soldadura | Temperatura de precalentamiento | Consumibles de soldadura |
|---|---|---|---|---|
| B-HARD360 (Basic type, Alloy type, Easy welding) | 0.45-0.58 | GMAW | 6-30mm 100℃ >30-50mm 150℃ >50-90mm 200℃ | 70-100kg |
| B-HARD400 (Basic type, Alloy type, Easy welding) | 0.48-0.60 | GMAW | 6-30mm 100℃ >30-50mm 150℃ >50-90mm 200℃ | 70-100kg |
| B-HARD450 (Alloy type, Easy welding) | 0.55-0.65 | GMAW | 6-30mm 150℃ >30-75mm 200℃ | 70-100kg |
| B-HARD500 (Alloy type) | 0.60-0.70 | GMAW | 6-30mm 180℃ >30-60mm 200℃ | 70-100kg |
| Grado | Espesor (mm) | Diámetro del electrodo de soldadura (mm) | Corriente (A) | Voltaje (V) | Velocidad de soldadura (mm/s) | Temperatura entre pasadas (℃) | Gas de protección | Aporte de calor (kJ/mm) |
|---|---|---|---|---|---|---|---|---|
| B-HARD360 (Basic type, Alloy type, Easy welding) | 6-90 | Φ1.2/1.6 | 150-350 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |
| B-HARD400 (Basic type, Alloy type, Easy welding) | 6-90 | Φ1.2/1.6 | 160-320 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |
| B-HARD450 (Alloy type, Easy welding) | 6-75 | Φ1.2/1.6 | 160-320 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |
| B-HARD500 (Alloy type) | 6-75 | Φ1.2/1.6 | 160-360 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |