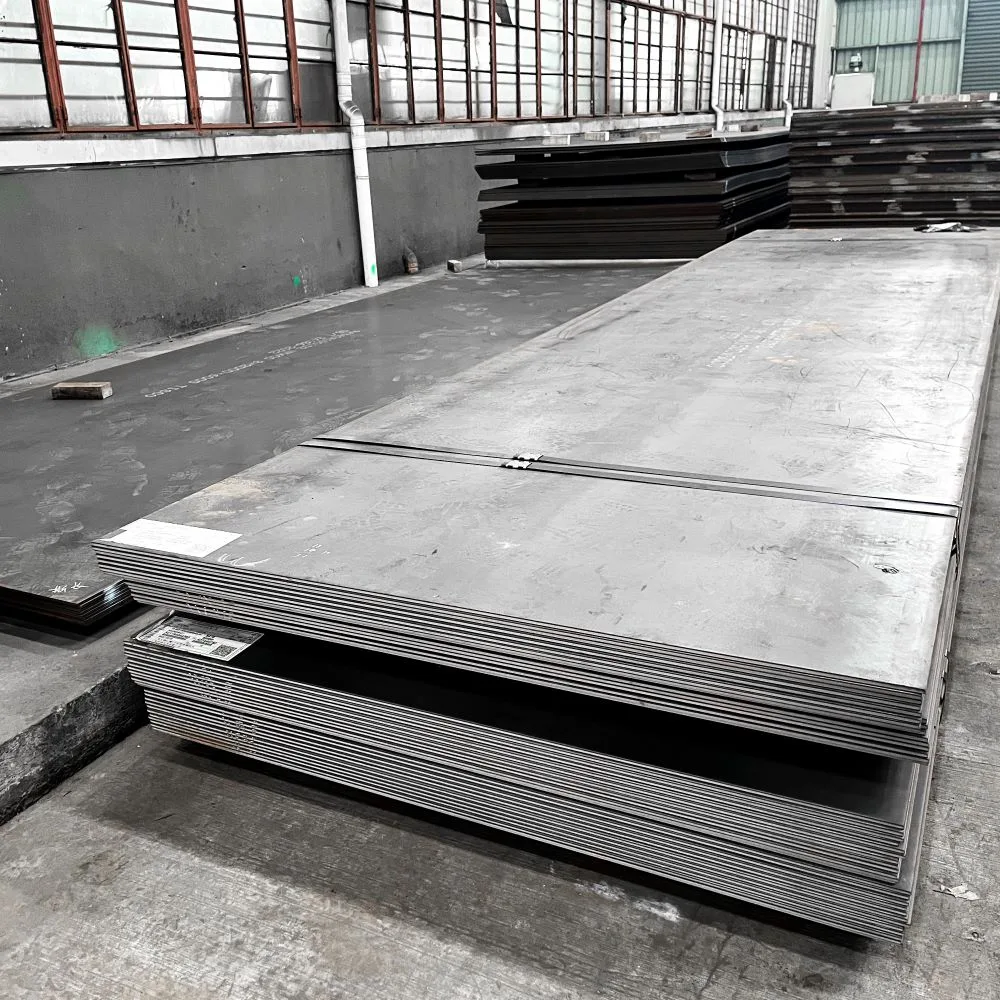
Представление основных продуктов
Множество доступных сортов
Всего доступно 9 марок: базовая серия с 2 классами твердости, серия сплавов с 4 сортами и серия для легкой сварки с 3 сортами, обеспечивающая полную линейку продуктов, которая может удовлетворить широкий спектр применений.
Базовая серия
В эту серию входят марки, в которых основное внимание уделяется степени твердости: химический состав в основном прост, а добавление других легирующих элементов ограничено.
Серия сплавов
Эта серия содержит легирующие элементы в большем количестве, чем базовая серия. Гарантируются как заданная твердость, так и прочность при низких температурах.
Серия «Легкая сварка»
Эта серия содержит ограниченное содержание углерода и легирующих элементов. Значение CEV ниже, чем у стандартной серии и серии сплавов, пригодных для сварки
Класс и технические характеристики
| Grade | Thickness, mm | Width, mm | Length, mm |
|---|---|---|---|
| B-HARD360A/B (Basic type) | 6-90 | 1300-4200 | 6000-25000 |
| B-HARD360C/D/E (Alloy type) | 6-80 | 1300-4200 | 6000-25000 |
| B-HARD360CFA/B/C/D/E (Easy welding) | 6-20 | 1300-4200 | 6000-25000 |
| B-HARD400A/B (Basic type) | 6-90 | 1300-4200 | 6000-25000 |
| B-HARD400C/D/E (Alloy type) | 6-80 | 1300-4200 | 6000-25000 |
| B-HARD400CFA/B/C/D/E (Easy welding) | 6-20 | 1300-4200 | 6000-25000 |
| B-HARD450A/B/C/D/E (Alloy type) | 6-75 | 1300-4200 | 6000-25000 |
| B-HARD450CFA/B/C/D/E (Easy welding) | 6-20 | 1300-4200 | 6000-25000 |
| B-HARD500A/B/C/D/E (Alloy type) | 6-75 | 1300-4200 | 6000-25000 |
Химический состав
| Grade | C | Si | Mn | P | S | Al | Nb | V | Ti | Mo |
|---|---|---|---|---|---|---|---|---|---|---|
| BS600MC, BS600MCK2, BS600MCJ4, BS600MCK4 | 0.12 | 0.5 | 1.9 | 0.02 | 0.01 | 0.015 | 0.09 | 0.2 | 0.22 | 0.5 |
| BS650MC, BS650MCK2, BS650MCJ4, BS650MCK4 | 0.12 | 0.5 | 2 | 0.02 | 0.01 | 0.015 | 0.09 | 0.2 | 0.22 | 0.5 |
| BS700MC, BS700MCK2, BS700MCJ4, BS700MCK4 | 0.12 | 0.5 | 2.1 | 0.025 | 0.01 | 0.015 | 0.09 | 0.2 | 0.22 | 0.5 |
Механические свойства
| Grade | Yield Strength MPa | Tensile Strength MPa | Elongation A | Bending Test D - Inner Bending Radius, a - Thickness | Impact Strength Charpy V 20 J |
|---|---|---|---|---|---|
| BS1100 D | ≥1100 | ≥1150 | ≥8 | 90°, D=5a | 40J/-20°C |
| BS1100 E | ≥1100 | ≥1150 | ≥8 | 90°, D=5a | 27J/-40°C |
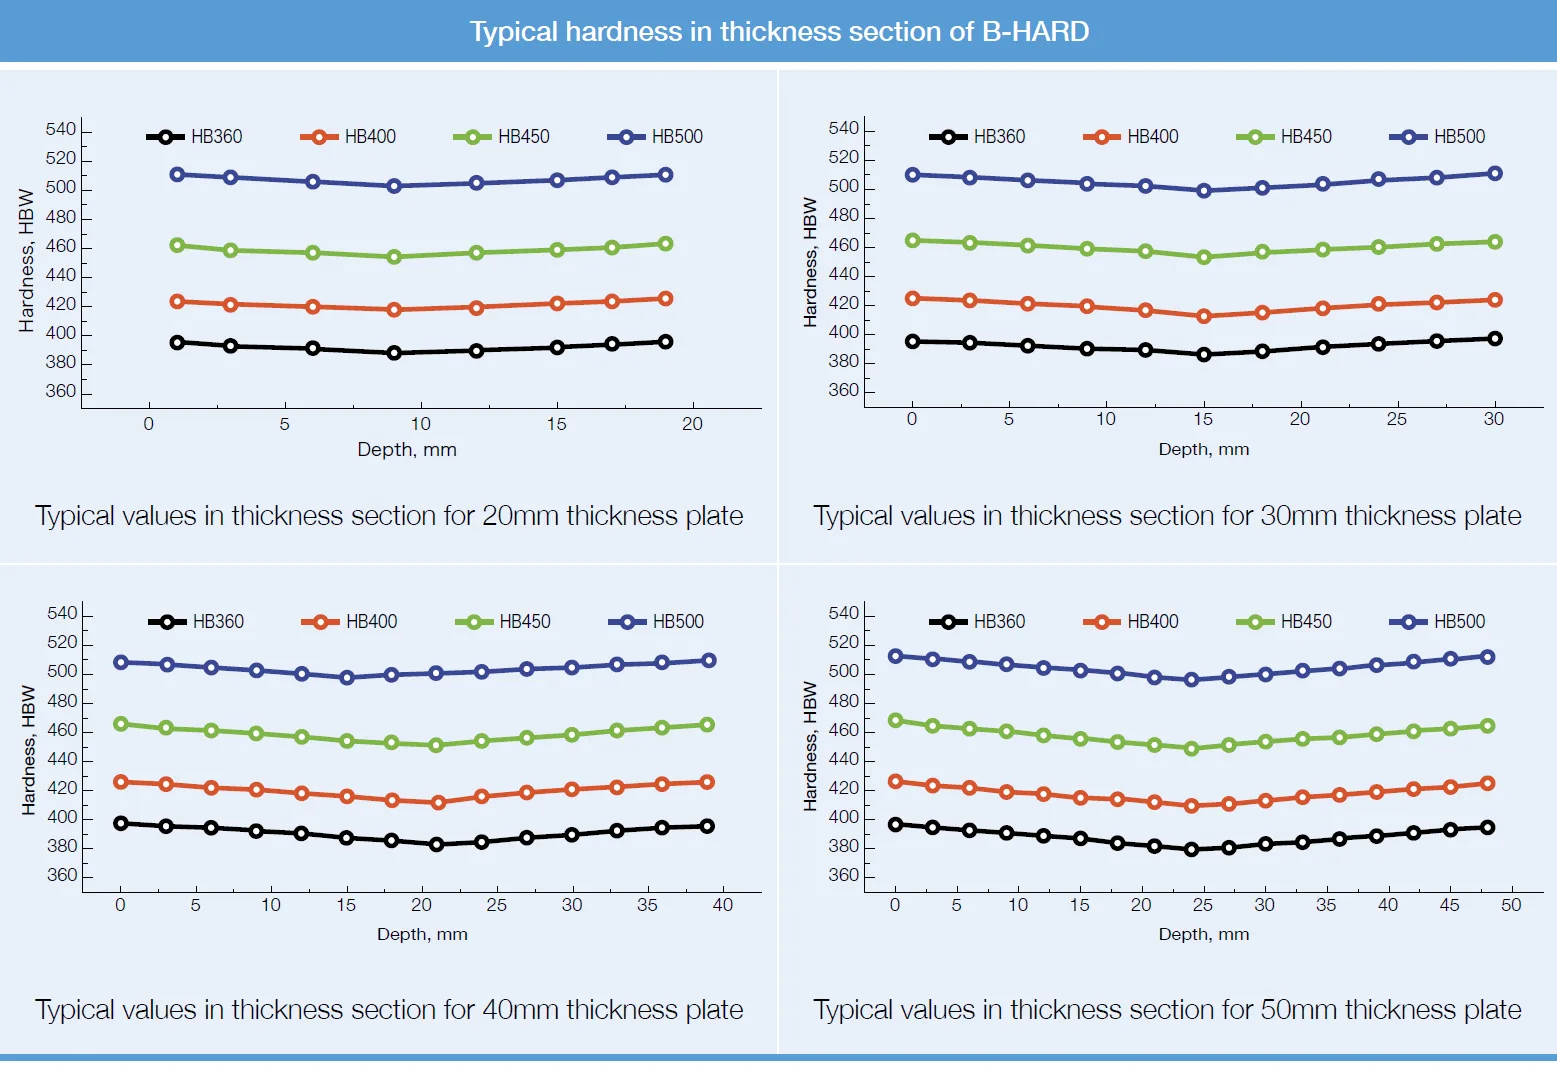
Износостойкое свойство
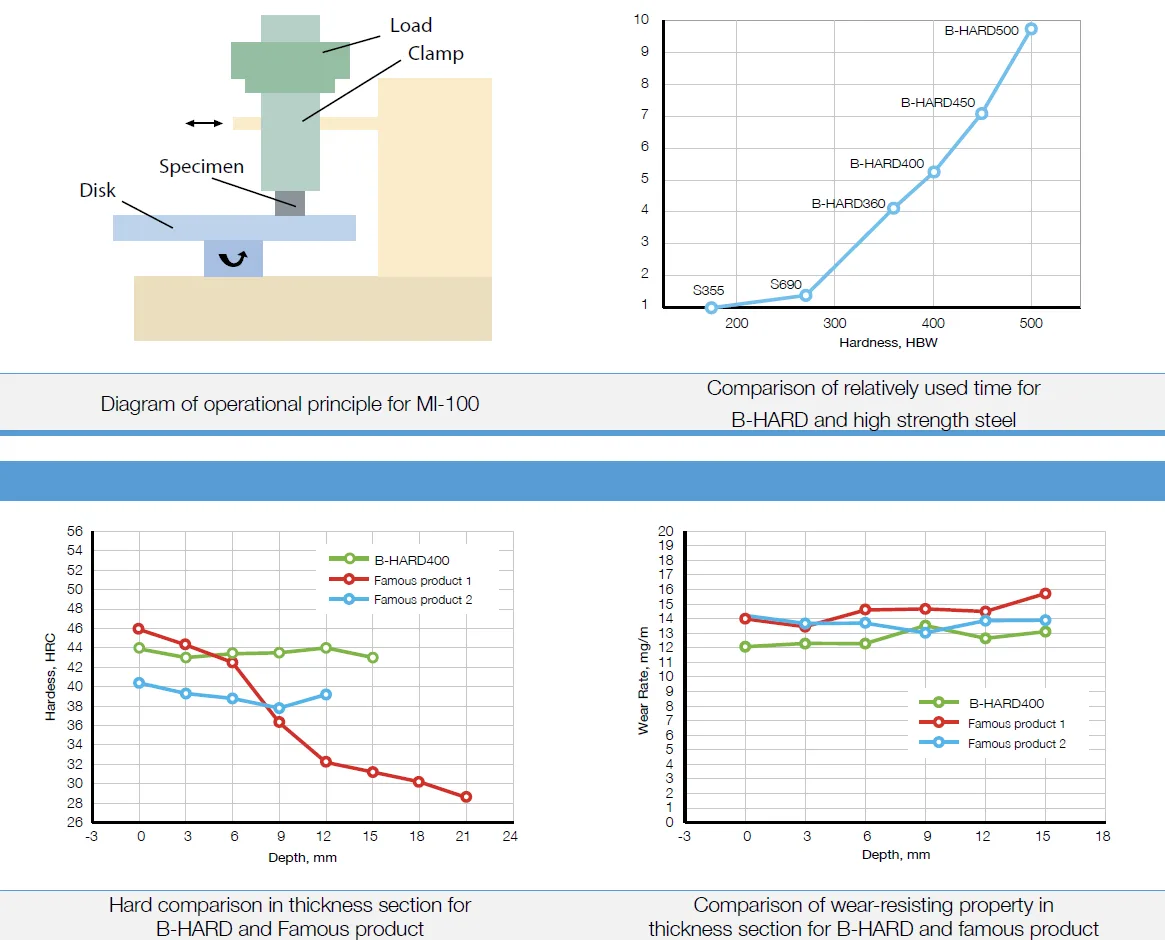
Метод обработки
Способы резки
B-HARD можно очень хорошо резать как холодным, так и термическим методами резки. К холодным методам относятся абразивная гидроабразивная резка, резка, пиление или абразивное шлифование, а термические — кислородно-топливная, плазменная и лазерная резка.
| Метод резки | Скорость резки | Рез | Зона термического влияния (HAZ) | Допуск по размерам |
|---|---|---|---|---|
| Abrasive water-jet cutting | 8-150 mm / min | 1-3 mm | 0 mm | ± 0.2 mm |
| Laser cutting | 600-2200 mm / min | < 1 mm | 0.4-3 mm | ± 0.2 mm |
| Plasma cutting | 1200-6000 mm / min | 2-4 mm | 2-5 mm | ± 1.0 mm |
| Gas cutting | 150-700 mm / min | 2-5 mm | 4-10 mm | ± 2.0 mm |
Стрижка
Обратите внимание, что наши предложения по настройке являются лишь общими рекомендациями. На практике выбор диктуется устойчивостью машины и состоянием лезвий.
Лезвия: Лезвия должны быть твердыми и острыми, со слегка закругленными краями.
Оформление: Это самый важный параметр для достижения хороших результатов. Зазор между движущимися и неподвижными лопастями следует увеличивать по мере увеличения прочности на растяжение. Неправильный зазор может привести к ухудшению качества срезанных поверхностей и появлению трещин при последующей сварке или изгибе пластины.
Угол наклона граблей: Чем больше угол наклона, тем меньше усилие сдвига, хотя риск скольжения пластины вбок или деформирования (скручивания) отрезанного куска пластины возрастает. Как правило, при резке высокопрочной пластины угол наклона следует увеличивать.
Сила сдвига: При заданном угле наклона усилие сдвига линейно увеличивается с увеличением прочности пластины.
| Марка | Зазор, Δ в % от t | Угол резания, λ [°] |
|---|---|---|
| B-HARD360 (Basic type) | 13-16 | 2-5 |
| B-HARD360 (Alloy type) | 13-16 | 2-5 |
| B-HARD360CF (Easy welding) | 13-16 | 2-5 |
| B-HARD400 (Basic type) | 13-16 | 2-5 |
| B-HARD400 (Alloy type) | 13-16 | 2-5 |
| B-HARD400CF (Easy welding) | 13-16 | 2-5 |
| B-HARD450 (Alloy type) | 13-16 | 2-5 |
| B-HARD450 (Easy welding) | 13-16 | 2-5 |
| B-HARD500 (Alloy type) | 13-16 | 2-5 |
Кислородная резка
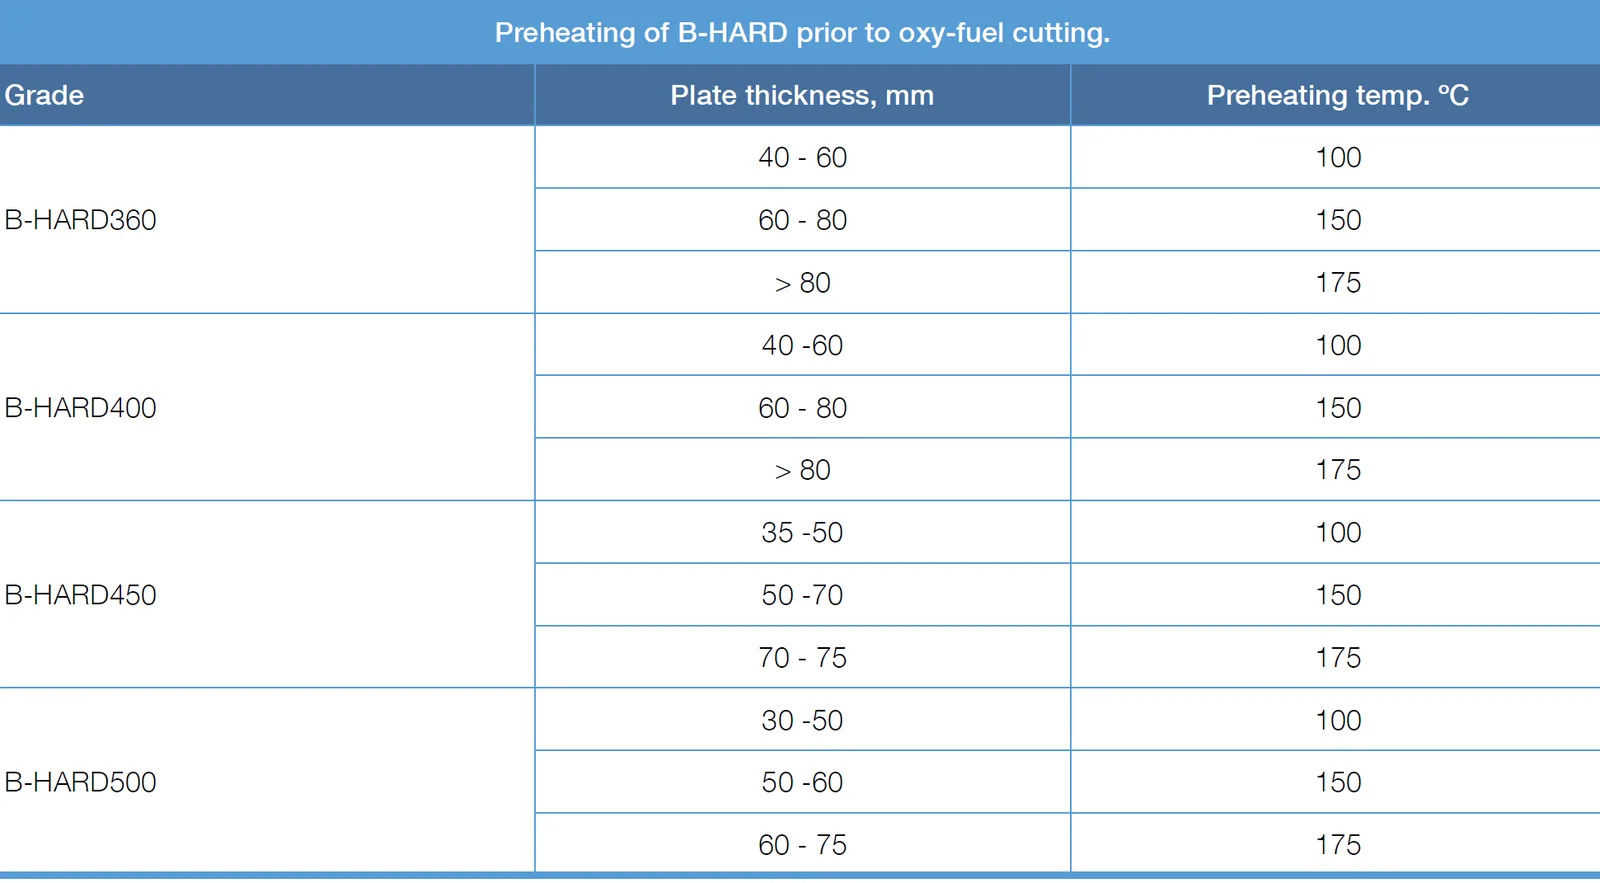
Предварительный нагрев
Предварительный нагрев перед резкой — лучший способ исключить риск образования трещин на режущей кромке. Перед резкой на кислородном топливе чаще всего используется предварительный нагрев. Температура предварительного нагрева зависит от марки стали и толщины листа.
| Резак | Толщина (мм) | Скорость резки (мм/мин) | Ширина реза (мм) | Давление кислорода подогрева / кислорода резки (МПа) | Давление СУГ (МПа) |
|---|---|---|---|---|---|
| 0 | 5-10 | 800-900 | 0.8~1.0 | 0.7 | 0.03 |
| 1 | (10)-20 | 700-800 | 1.0~1.8 | 0.7 | 0.03 |
| 2 | (20)-40 | 450-600 | 1.8~3.0 | 0.7 | 0.03 |
| 3 | (40)-60 | 400-450 | 3.0~4.0 | 0.7 | 0.03 |
| 4 | (60)-80 | 340-400 | 4.0~5.0 | 0.7 | 0.035 |
| 5 | (80)-100 | 280-320 | 5.0~6.0 | 0.7 | 0.035 |
Плазменная резка
| Толщина | Ток | Вихревое кольцо | PG2 (давление: бар) | WG (давление: бар) | Напряжение (В) | Скорость резки (мм/мин) | |
|---|---|---|---|---|---|---|---|
| Режущий газ (O2) | Сжатый воздух | Азот | |||||
| 300A | V4345 | 7.4 | 2.5 | 128 | 5000 | ||
| 10 | 300A | V4345 | 7.4 | 2.5 | 125 | 4100 | |
| 12 | 300A | V4345 | 7.2 | 1.5 | 128 | 3800 | |
| 15 | 300A | V4345 | 7.2 | 1.5 | 132 | 3200 | |
| 20 | 300A | V4345 | 7.2 | 2.5 | 140 | 2000 | |
| 25 | 300A | V4345 | 7.4 | 2.5 | 143 | 1500 | |
| 30 | 300A | V4345 | 6.8 | 2.5 | 145 | 1200 | |
| 40 | 300A | V4345 | 7.2 | 1.5 | 153 | 700 | |
| 50 | 300A | V4345 | 5.7 | 2.2 | 157 | 450 | |
| 60 | 300A | V4345 | 5.7 | 2.2 | 166 | 270 | |
| 75 | 300A | V4345 | 5.7 | 2.2 | 187 | ||
Изгиб
Результаты гибки зависят от ряда факторов, которые мы сгруппировали здесь под тремя заголовками: пластина, инструменты и процедура.
| Марка | Толщина, мм | Под прямым углом (R) | Под прямым углом (W) |
|---|---|---|---|
| B-HARD360 | t<8 | R≥2.5t | W≥8.5t |
| t=8-<20 | R≥3t | W≥10t | |
| t≥20 | R≥4.5t | W≥12t | |
| B-HARD400 | t<8 | R≥2.5t | W≥8.5t |
| t=8-<20 | R≥3t | W≥10t | |
| t≥20 | R≥4.5t | W≥12t | |
| B-HARD450 | t<8 | R≥3.5t | W≥10t |
| t=8-<20 | R≥4t | W≥10t | |
| t≥20 | R≥5t | W≥12t | |
| B-HARD500 | t<8 | R≥4t | W≥10t |
| t=8-<20 | R≥5t | W≥12t | |
| t≥20 | R≥7t | W≥16t |
Сварка
| Марка | CEV (%) | Метод сварки | Температура подогрева | Сварочные материалы |
|---|---|---|---|---|
| B-HARD360 (Basic type, Alloy type, Easy welding) | 0.45-0.58 | GMAW | 6-30mm 100℃ >30-50mm 150℃ >50-90mm 200℃ | 70-100kg |
| B-HARD400 (Basic type, Alloy type, Easy welding) | 0.48-0.60 | GMAW | 6-30mm 100℃ >30-50mm 150℃ >50-90mm 200℃ | 70-100kg |
| B-HARD450 (Alloy type, Easy welding) | 0.55-0.65 | GMAW | 6-30mm 150℃ >30-75mm 200℃ | 70-100kg |
| B-HARD500 (Alloy type) | 0.60-0.70 | GMAW | 6-30mm 180℃ >30-60mm 200℃ | 70-100kg |
| Марка | Толщина (мм) | Диаметр сварочной проволоки (мм) | Ток (А) | Напряжение (В) | Скорость сварки (мм/с) | Температура между проходами (℃) | Защитный газ | Тепловложение (кДж/мм) |
|---|---|---|---|---|---|---|---|---|
| B-HARD360 (Basic type, Alloy type, Easy welding) | 6-90 | Φ1.2/1.6 | 150-350 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |
| B-HARD400 (Basic type, Alloy type, Easy welding) | 6-90 | Φ1.2/1.6 | 160-320 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |
| B-HARD450 (Alloy type, Easy welding) | 6-75 | Φ1.2/1.6 | 160-320 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |
| B-HARD500 (Alloy type) | 6-75 | Φ1.2/1.6 | 160-360 | 20-35 | 5-10 | ≤200 | 80%Ar+20%CO2 | ≤1.5 |